Resumo
Atualizado em 20 de setembro de 2026.
Você já se perguntou de onde vem a espessura, a solda e a medida do saco que chega na sua empresa? Entender como é feito o saco plástico ajuda a fazer as perguntas certas ao fornecedor.
O processo parece simples, mas cada etapa deixa uma marca no produto final. A resina define a base, a extrusão define a espessura e a solda define onde o saco abre.
Este artigo percorre as seis etapas, da resina ao fardo, e mostra o que você pode cobrar de cada uma.
Etapa 1: resina e aditivos
Tudo começa na resina de polietileno, em grãos, escolhida conforme a aplicação. Cor e funções específicas, como proteção UV ou menos estática, vêm de aditivos dosados junto com a resina.
Resposta direta: O saco plástico é feito pela extrusão da resina em filme tubular. A rosca funde o polímero, a matriz o forma em tubo e o ar o infla em balão. O filme é resfriado, enrolado, cortado e soldado. A espessura depende do controle do processo. Sacos de filme plano ou laminado seguem outra rota.
Já recebeu um lote com espessura diferente do que constava na ficha, sem nenhuma explicação do fornecedor? Isso normalmente aponta pra uma etapa específica desse processo, não pra resina em si.
Etapas 2 e 3: extrusão, balão e resfriamento
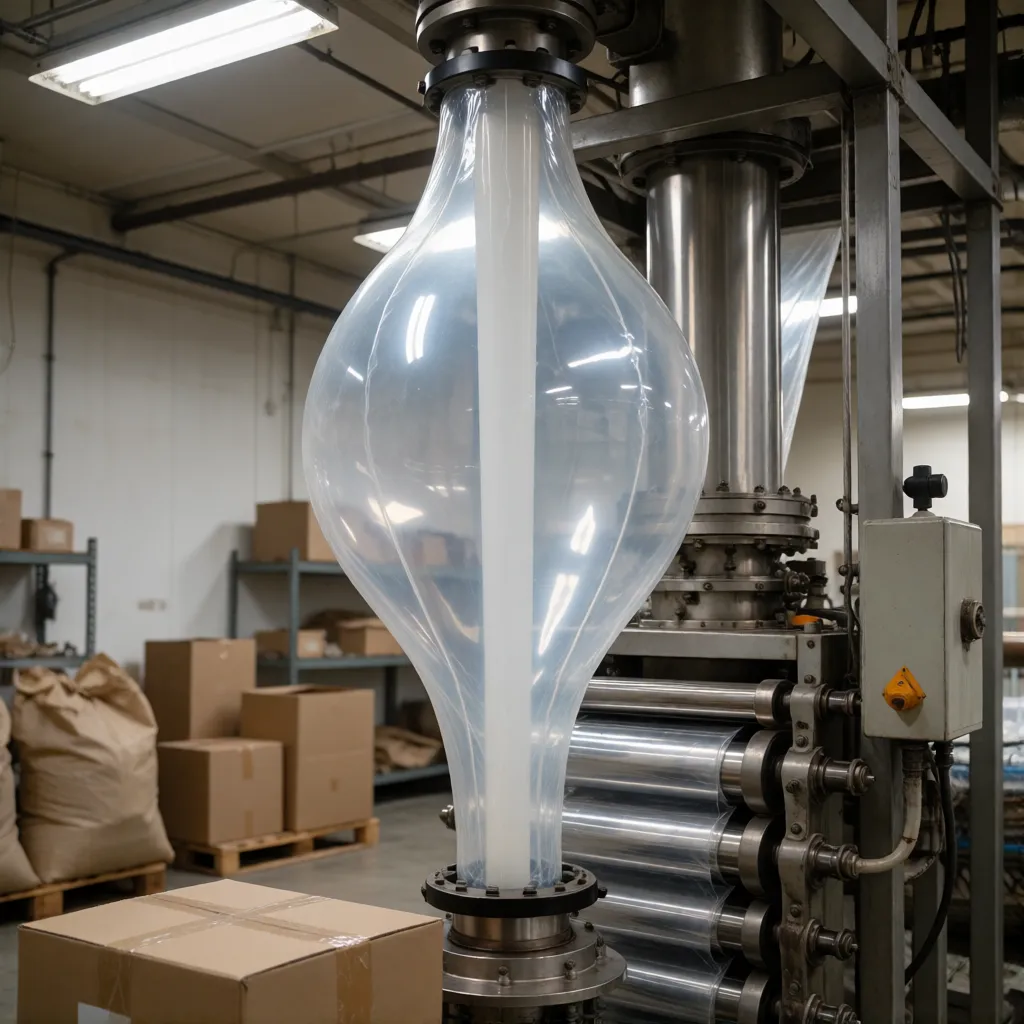
O glossário da ABRE resume assim o filme extrudado. A resina entra numa rosca que a derrete por atrito. A massa segue para um sistema de ar, o balão, que a transforma em filme. Na Plasmundo, em Duque de Caxias, RJ, as embalagens são produzidas por extrusão de polietileno.
A monografia da USP em Lorena explica que a extrusão de filme tubular soprado corresponde a cerca de 85% do filme produzido. O polímero é fundido, bombeado até uma matriz anelar, soprado em forma de balão, resfriado e enrolado em bobinas.
- Rosca: funde e homogeneíza a resina.
- Matriz anelar: dá ao material a forma de um tubo.
- Ar interno: infla o tubo em balão e estica o filme na direção transversal.
- Puxador: traciona o filme para cima, na direção da máquina, e junto com a vazão define a espessura final.
- Resfriamento: solidifica o filme antes de ele ser achatado e enrolado.
Etapa 4: bobinamento e controle de espessura
O mesmo trabalho da USP mostra que a qualidade do filme depende da regulagem do processo. As variáveis são vão da matriz, temperatura da matriz, pressão interna do balão, força do puxador e vazão. Regulagem errada gera produto fora da especificação de largura, espessura e estiramento.
Exemplo prático: um tubo achatado de 60 cm de largura e 40 micras, em PEBD (0,92 g/cm³), pesa cerca de 44 g por metro linear. A conta é 2 × 60 × 100 × 0,004 × 0,92.
Uma bobina de 25 kg tem, então, cerca de 566 metros. Cortada a cada 90 cm, rende cerca de 629 sacos.
Se a espessura real ficar 10% acima da nominal, cada saco pesa 10% mais e a mesma bobina rende cerca de 9% menos sacos.
O controle em linha desse processo é tema do artigo sobre automação industrial e qualidade do lote.
Etapas 5 e 6: corte, solda, inspeção e fardo
Da bobina de filme tubular, a máquina de corte e solda forma o saco. O corte define o comprimento, e a solda fecha o fundo ou as laterais. É nessa etapa que se decide a construção do saco.
- Corte e solda: a solda precisa ser contínua e uniforme, porque é ali que o saco costuma abrir.
- Inspeção: conferência de medida, espessura, solda e aparência, por amostragem, durante a produção.
- Fardo: os sacos são contados, agrupados e embalados para transporte, com identificação do lote.
- Conferência final: a quantidade por fardo e a medida do saco são checadas contra o pedido antes da expedição.
A identificação do lote permite rastrear a origem de qualquer problema, como explica o artigo sobre rastreabilidade de lote em embalagens plásticas.
Não sabe se o seu fornecedor atual controla essas etapas de verdade? Peça o registro do processo para a equipe técnica antes de repetir o pedido.
Onde o processo dá errado e o que perguntar ao fornecedor
Como a qualidade depende da regulagem de várias variáveis ao mesmo tempo, os defeitos costumam ter causas identificáveis:
- Espessura irregular: variações de vazão, de puxador ou de pressão do balão alteram a espessura ao longo do filme.
- Largura fora da medida: a pressão interna do balão influencia a largura do tubo, e ela precisa ficar estável durante toda a produção.
- Resfriamento inadequado: resfriar mal deixa o filme deformar ao ser achatado e enrolado.
- Solda fraca: temperatura, pressão ou tempo de solda desajustados geram fundos que abrem sob carga.
- Contaminação: resina ou aparas sujas deixam pontos e falhas no filme.
Cada defeito vira reclamação depois, e por isso a inspeção durante a produção custa menos que a devolução.
Quem controla o processo consegue responder com dados. Estas perguntas separam o fornecedor que mede do que estima:
- Como a espessura é medida? Em linha, na extrusão, ou só por amostragem depois de pronto.
- Qual a tolerância? Uma faixa de variação declarada, e não só a espessura nominal.
- Como o lote é identificado? No fardo, com dado que permita rastrear a origem.
- Qual o destino das aparas? Reaproveitamento controlado ou descarte.
Uma visita à fábrica ou o pedido de fotos e registros do processo confirmam as respostas.
O que fazer com as sobras do processo
Durante o corte e a solda, sobram aparas de filme. O destino dessas sobras afeta a qualidade do produto e o custo, e por isso a política de reaproveitamento faz parte do processo.
- Aparas limpas: podem voltar ao processo, em proporção controlada.
- Aparas contaminadas: não voltam ao produto e seguem para outro destino.
- Registro: o percentual de material reaproveitado precisa ser controlado e informado.
O tema tem artigo próprio sobre o reaproveitamento de aparas plásticas. Para conhecer as linhas produzidas nesse processo, veja o catálogo de produtos plásticos.
Cada etapa do processo deixa uma marca no saco
Saber como é feito o saco plástico mostra onde estão os pontos de controle. A resina define a base, a extrusão define a espessura e a largura, e a solda define a resistência do fundo.
Na compra, isso se traduz em quatro perguntas: qual resina, qual tolerância de espessura, como é a solda e como o lote é identificado. Quem responde com dados costuma ter o processo sob controle.
Esse processo de extrusão acontece todos os dias na fábrica de sacos plásticos em Duque de Caxias.
Perguntas frequentes
Como é feito o saco plástico?
A resina de polietileno é fundida numa extrusora, formada em tubo, inflada em balão, resfriada e enrolada em bobina. Depois o filme é cortado e soldado para formar o saco.
O que é extrusão de filme tubular?
É o processo em que o polímero fundido passa por uma matriz anelar e é inflado como um balão. Segundo a USP, responde por cerca de 85% do filme plástico produzido.
O que define a espessura do saco plástico?
A regulagem do processo de extrusão: vão e temperatura da matriz, pressão do balão, força do puxador e vazão. Regulagem errada gera espessura fora da especificação.
Por que a solda é a parte crítica do saco?
Porque é onde o esforço se concentra. Uma solda contínua e uniforme distribui a carga, e uma solda com falhas rompe primeiro, mesmo em filme espesso.
O que é uma matriz anelar?
É a peça por onde o polímero fundido sai em forma de anel, produzindo o tubo que será inflado como balão. O vão da matriz é uma das variáveis que controlam a espessura.
Por que o filme tubular é achatado e enrolado em bobina?
Depois de resfriado, o balão é colapsado e enrolado para facilitar o armazenamento, o transporte e a alimentação das máquinas de corte e solda. Assim, a bobina segue direto para a etapa de corte e solda.
O que é uma bobina de filme tubular?
É o filme extrudado em forma de tubo, achatado depois do resfriamento e enrolado num núcleo. Dela saem os sacos, cortados no comprimento definido e soldados no fundo.
O saco plástico é sempre feito de filme tubular?
Não. O filme tubular é o processo mais comum, mas há sacos feitos de filme plano ou laminado, que seguem uma rota diferente.
Como o fabricante inspeciona os sacos?
Por amostragem durante a produção, conferindo medida, espessura, solda e aparência. O lote é identificado no fardo para rastrear qualquer desvio.
Fontes
- VERCELLINO, M. V. Modelagem, simulação e otimização de processo de extrusão de filmes plásticos tubulares. Escola de Engenharia de Lorena, Universidade de São Paulo, 2014. Disponível em: sistemas.eel.usp.br
- ABRE, Associação Brasileira de Embalagem. Glossário: termos do setor de embalagem (definição de extrudado e coextrudado). Disponível em: abre.org.br